Литье пластмасс под давлением для автомобильных деталей: руководство для прецизионного поставщика
Oct 16,2026Литые пластиковые детали: материалы, процессы и советы по точному изготовлению
Oct 09,2026Литье медицинских пластмасс под давлением: практическое руководство для производителей устройств
Sep 30,2026Объяснение процесса литья пластмасс под давлением: этапы, материалы и качество
Sep 24,2026Услуги литья пластмасс под давлением: что производители должны знать перед заказом
Sep 18,2026Современный легковой автомобиль перевозит от 150 до 200 килограммов пластика, и его очень мало видно. Большая их часть находится в корпусах двигателей, втулках стоек, регуляторах ламп и инструментах для обслуживания, о которых никто не думает, пока что-то не перестанет работать должным образом. За каждым из этих небольших компонентов стоит форма, спецификация материала и допуск на размер, который должен выдерживать сотни тысяч выстрелов.
Мы производим прецизионные пластиковые детали в Сучжоу с 2002 года, и большую часть этой истории мы занимаемся автомобильными работами. Далее следует наш практический взгляд на литье пластмасс под давлением для автомобильных деталей: где находятся эти детали, как выбираются материалы, как разрабатываются формы для них и что покупатель должен проверить, прежде чем одобрить инструмент.
Причина, по которой литье под давлением стало стандартным процессом для автомобильных компонентов, довольно проста. Хорошо изготовленная форма может работать несколько сотен тысяч циклов, а разница между первым выстрелом и стотысячным выстрелом измеряется микронами. Для структурных частей эта согласованность имеет большее значение, чем какое-либо отдельное свойство заголовка. Две детали, снятые с одного и того же инструмента с разницей в несколько месяцев, должны собираться одинаково.
Существует также аргумент веса и интеграции. Каждый компонент, который переходит от металла к конструкционному пластику, экономит граммы или килограммы автомобиля, а в эпоху электромобилей эта экономия напрямую преобразуется в запас хода. Формование также позволяет формовать ребра, защелки, монтажные бобышки и резьбу за один цикл, что исключает большинство второстепенных операций.
Далее идет выбор материалов. Стеклонаполненные нейлоны, ПОМ, ПБТ, ПК/АБС и многие другие позволяют инженеру подобрать жесткость, термостойкость, характеристики трения или прозрачность в зависимости от конкретного места. Такие методы, как формование со вставкой и наложение, идут еще дальше и объединяют металл и пластик в одном цикле.
Компоненты, которые мы производим, редко определяют внешний вид автомобиля. Они определяют, продолжает ли узел работать после десяти лет вибрации, перепадов температуры и влажности. Вот почему производимые нами автомобильные детали, изготовленные методом литья под давлением, обычно делятся на три семейства.
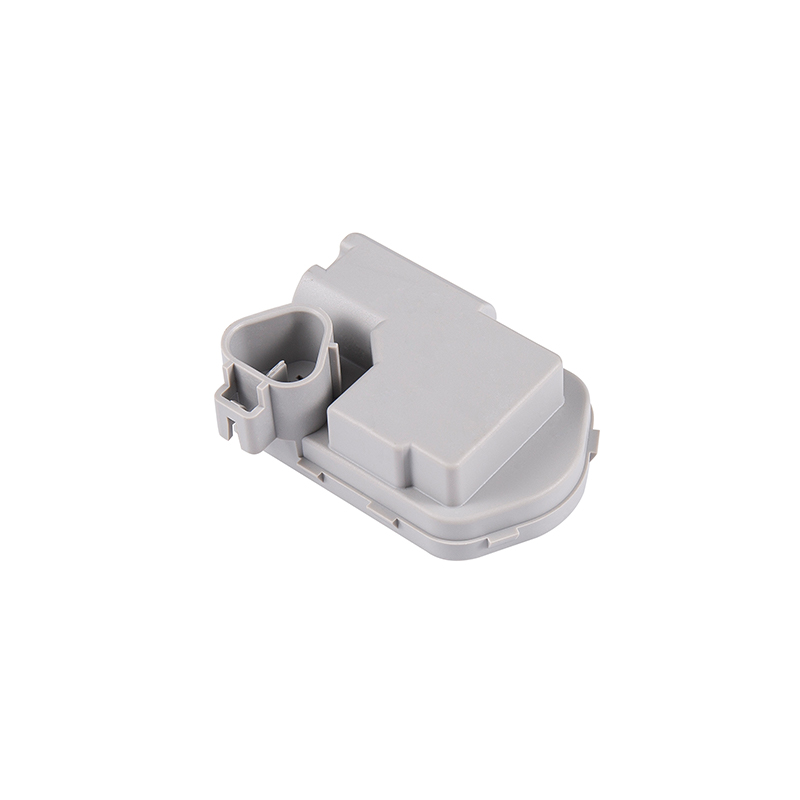
Электродвигатель корректора фар — это устройство управления движением. Он наклоняет балку вверх или вниз в зависимости от нагрузки или условий движения, а поскольку он находится внутри герметичного корпуса, подверженного воздействию тепла и вибрации, его пластиковый корпус должен сохранять точное монтажное положение и одинаковую толщину стенок в течение многих лет. Геометрия арматуры и стержень выталкивателя имеют не меньшее значение: если оболочка деформируется под нагрузкой двигателя, выравнивание балки смещается.
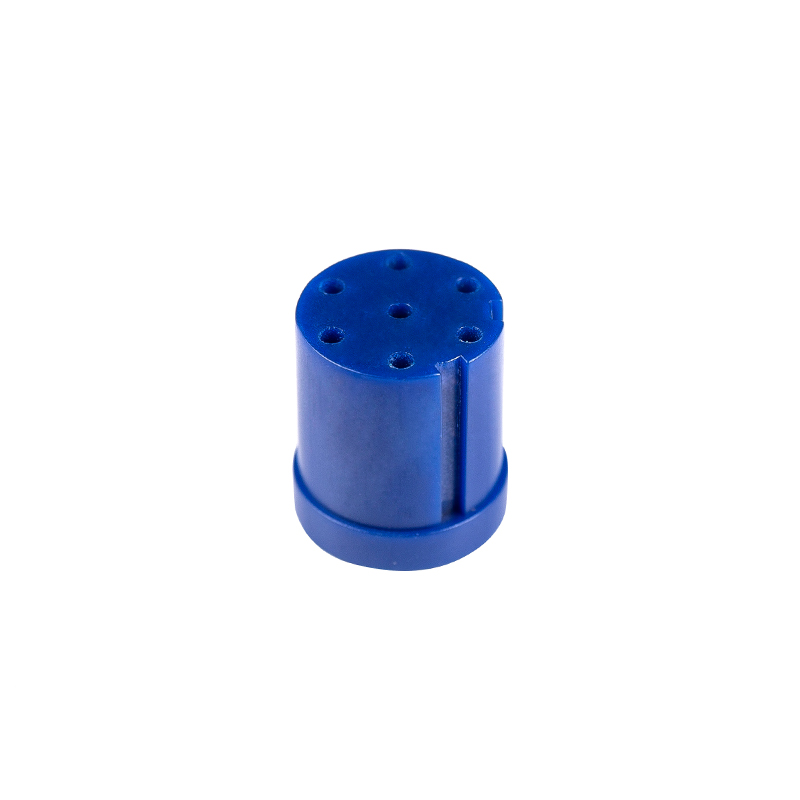
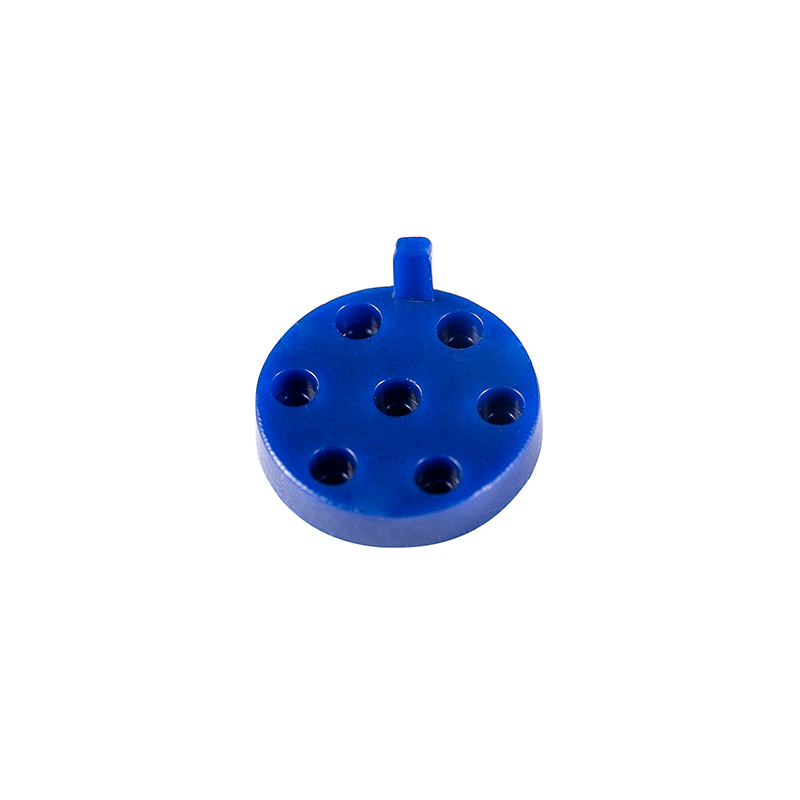
Верхний корпус T2 для автомобильного электродвигателя регулировки угла наклона фар Корпус из прецизионного формования ПА66 из 30% GF для двигателей регулировки яркости со встроенными гнездами и штырями; полезен там, где точная геометрия крепления обеспечивает стабильное выравнивание луча. Просмотреть продукт → Детали такого размера почти всегда поставляются с отчетом о проверке первого изделия или, как минимум, с отчетом о размерах, охватывающим важные особенности монтажа. Именно эти несколько десятых миллиметра определяют, попадет ли луч в допустимый диапазон в каждом собранном блоке.
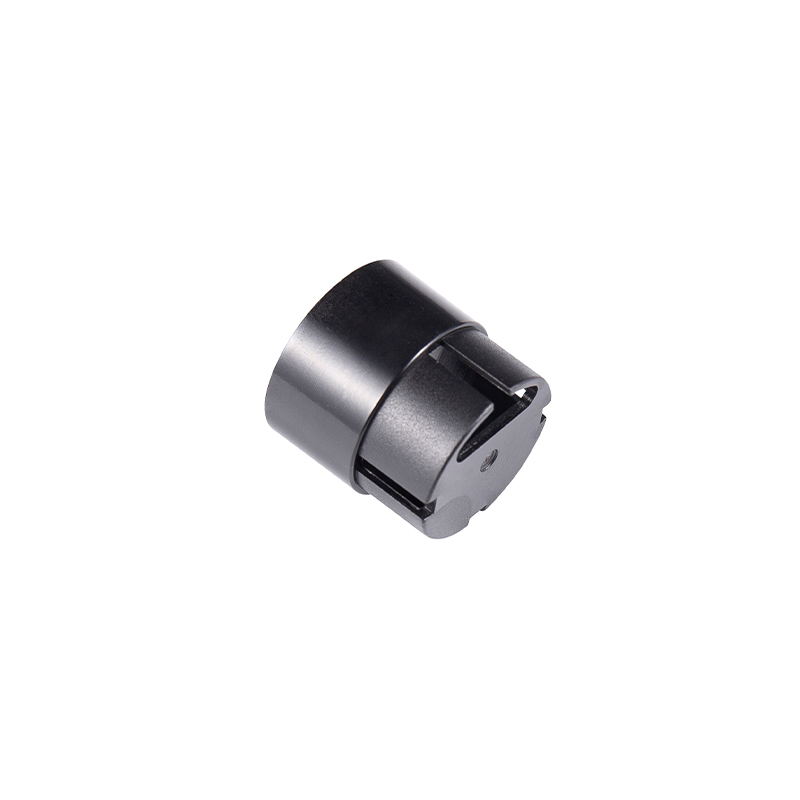
Электростойки задней двери работают под нагрузкой в течение всего срока службы, при этом внутренние и внешние пружинные втулки скользят друг относительно друга. Выбор материала здесь неслучаен. Внутренние втулки обычно отливаются из полимера, такого как ПА612, который поглощает меньше влаги и, следовательно, сохраняет свои размеры при перепадах влажности и температуры, тогда как внешние втулки обычно изготавливаются из PA66 или марки, наполненной стеклом, которая выдерживает осевую нагрузку.
Анализ процесса литья под давлением втулки стойки
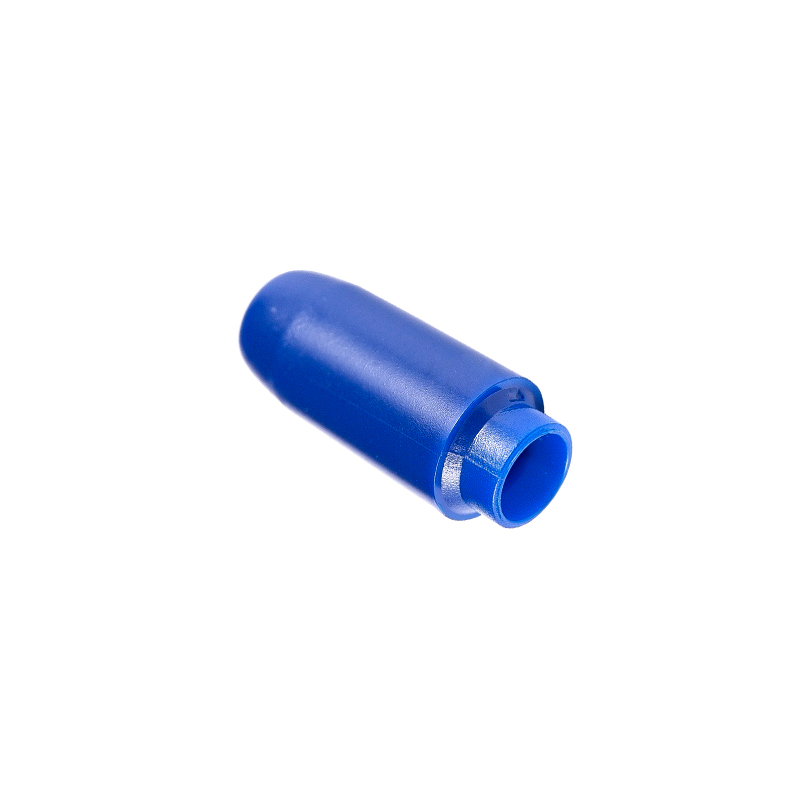
PA66 70G33L Втулка для автомобильных систем электрических стоек Литая втулка PA66 70G33L для электрических стоек, обеспечивающая точную посадку, стабильную нагрузку и более тихую повторную работу. Просмотреть продукт → Это мелкие детали, зачастую всего несколько граммов каждая, но от их округлости и однородности толщины стенок зависит, будет ли стойка работать тихо на стотысячном такте или начнет скулить.
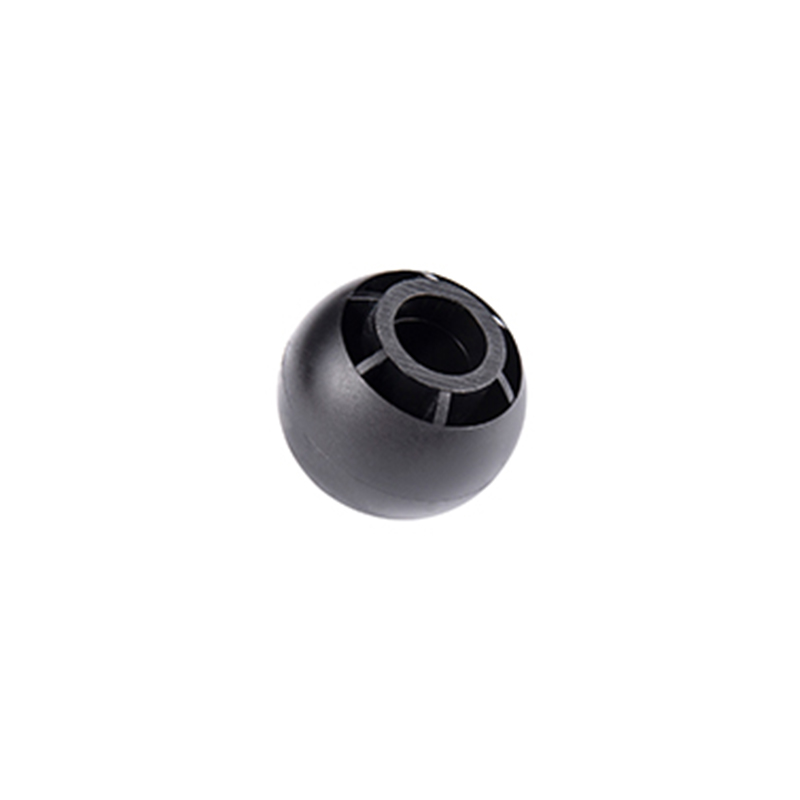
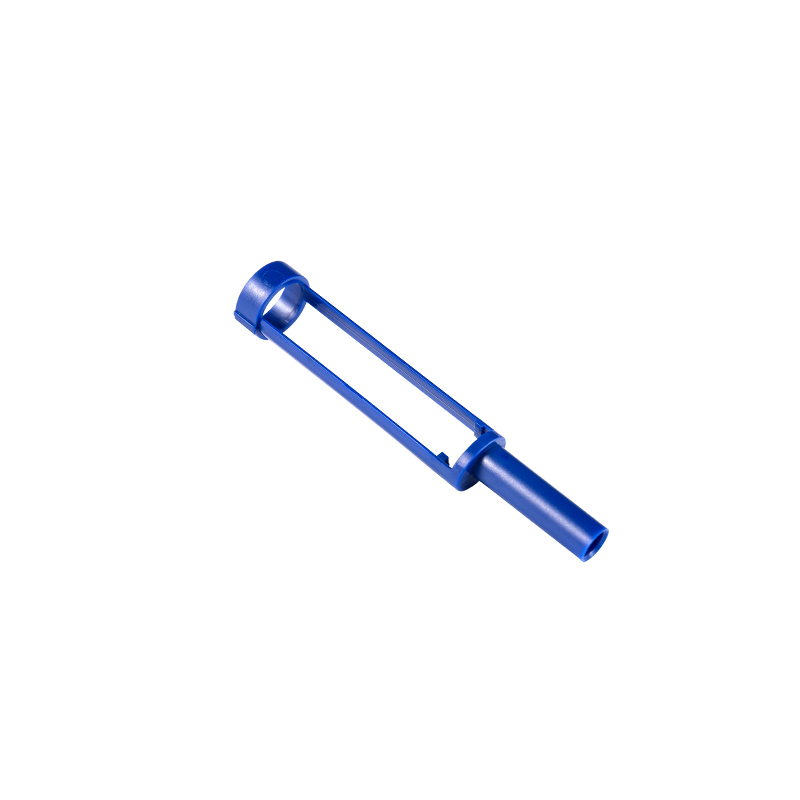
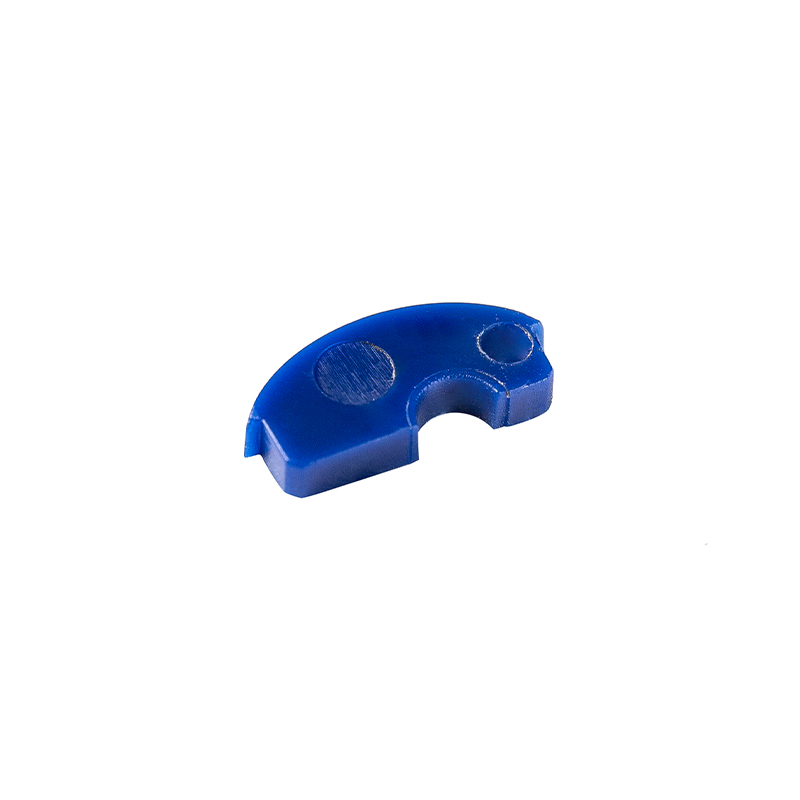
Не каждая автомобильная деталь оказывается на автомобиле. Шиномонтажные станки, балансировочные станки и подъемное оборудование используют пластиковые крепления и защитные вставки, чтобы стальные головки инструментов не повредили дорогие диски. 16-граммовая шариковая застежка, отлитая под давлением, является хорошим примером этой категории: маленькая, строго заданная и созданная исключительно для того, чтобы выдерживать повторяющиеся нагрузки, не повреждая поверхность, с которой она соприкасается.
Шариковый крепеж PA66 16g для оборудования для ремонта автомобилей Литой шариковый крепеж PA66 21SPC, 16 г, для многократного крепления в автомобильном и ремонтном оборудовании, со сферической головкой для облегчения выравнивания. Просмотреть продукт → Эти предметы часто покупаются партиями, поэтому стоимость единицы продукции имеет значение наряду с производительностью. Тем не менее, о материале невозможно угадать, потому что ремонтная мастерская — это более суровая среда, чем когда-либо видел легковой автомобиль.
Выбор материала в автомобильной работе редко ограничивается одним свойством. Это компромисс между жесткостью, ударопрочностью, термостойкостью, влагопоглощением, химическим воздействием и стоимостью за килограмм. В таблице ниже приведены полимеры, с которыми мы работаем чаще всего, и обоснование каждого выбора.
| Материал | Типичное автомобильное использование | Почему его выбирают |
|---|---|---|
| ПА66-GF30 | Втулки стойки наружные, структурные втулки | Высокая жесткость и термостойкость при длительной нагрузке |
| PA612 | Внутренние втулки пружины стойки | Низкое поглощение влаги сохраняет размеры стабильными с течением времени. |
| PA66 (незаполнено) | Изнашиваемые накладки, скользящие втулки | Прочность и стойкость к истиранию без хрупкости |
| ПОМ | Прецизионные крепления, маленькие шестерни | Низкое трение и превосходная повторяемость размеров. |
| ПБТ-GF20 | Элементы регулировки и привода | Химическая стойкость плюс стабильное формовочное поведение. |
| ПК/АБС | Корпуса, подвергающиеся воздействию солнечного света или тепла | Ударная вязкость с хорошей отделкой поверхности |
| PA6 | Общие структурные кронштейны | Сбалансированная стоимость, прочность и технологичность |
Обратите внимание на закономерность, пронизывающую таблицу. Всякий раз, когда деталь должна сохранять плотную посадку в течение многих лет циклического воздействия влаги, мы склоняемся к материалу с низким водопоглощением. Всякий раз, когда деталь должна выдержать трение, мы склоняемся к POM или ненаполненному нейлону. Решение обусловлено видом отказа, которого мы хотим избежать, а не предпочтением одного семейства смол.
Большинство проблем с качеством автомобильного литья возникают задолго до первого выстрела. Расположение ворот, схема контура охлаждения, стратегия выброса и компенсация усадки определяют потолок того, чего может достичь этот процесс. Форма, которая заполняется неравномерно, будет производить детали, которые будут неравномерно деформироваться, независимо от того, как впоследствии настраиваются параметры машины.
Что касается производства, то дисциплину проще описать, чем поддерживать: заблокируйте окно процесса, контролируйте его и относитесь к любому отклонению как к сигналу, а не как к помехе. Периодическое обслуживание пресс-формы продлевает срок службы инструмента гораздо дешевле, чем замена изношенной вставки.
Независимо от того, ищете ли вы один кронштейн или семейство связанных компонентов, несколько вопросов отделяют хороший проект от сложного.
Ни один из этих вопросов не требует наличия крупного поставщика. Им нужен поставщик, который готов ответить им в письменной форме.
Литье пластмасс под давлением для автомобильных деталей — это область, в которой видимый компонент никогда не решает всю проблему. Настоящая работа происходит над спецификациями материалов, конструкцией пресс-форм и технологической дисциплиной, которая позволяет удерживать несколько граммов полимера в допустимых пределах в течение десятилетия. Это та часть работы, на которой мы сосредоточены с 2002 года, и именно она до сих пор решает, будет ли программа успешной.
Авторские права © Suzhou Huanxin Precision Molding Co., Ltd. Все права защищены. Поставщик индивидуального литья пластика под давлением