Литые пластиковые детали: материалы, процессы и советы по точному изготовлению
Oct 09,2026Литье медицинских пластмасс под давлением: практическое руководство для производителей устройств
Sep 30,2026Объяснение процесса литья пластмасс под давлением: этапы, материалы и качество
Sep 24,2026Услуги литья пластмасс под давлением: что производители должны знать перед заказом
Sep 18,2026Пресс-форма для литья пластмасс: типы, конструкция, стоимость и как выбрать производителя пресс-форм
Sep 11,2026Пластиковые формованные детали, как правило, являются «тихими» членами любой продуктовой команды. Они устойчиво держат хирургическое лезвие, вставляют дозу на место, смягчают электрическую стойку или сидят внутри принтера, миллион раз выполняя одну и ту же небольшую работу без жалоб. Если вы определяете их, проектируете на их основе или производите их, вы уже знаете, что настоящие вопросы редко касаются пластика как материала. Они отличаются постоянством: одинаковая посадка, одинаковое ощущение, одинаковые размеры, партия за партией.
Далее следует практический взгляд на формованные из пластика детали: что включает в себя этот термин, чем различаются основные маршруты формования, почему так сильно меняется выбор материала и какие детали обычно определяют, будет ли деталь работать в полевых условиях или вызывать проблемы на сборочной линии.
В широком смысле, формованная пластиковая деталь — это любой пластиковый компонент, форма которого формируется внутри инструмента, а не вырезается, обрабатывается или склеивается из листа. Формы и штампы бывают разных форм, поэтому категория простирается от двухграммовой пуговицы до резервуара для воды.
Типичные члены семьи включают:
Большая часть нашей собственной работы находится на прецизионном конце отрасли литья под давлением: мелкие и средние детали измеряются в граммах, где несколько сотых миллиметра решают, правильно ли сидит иглодержатель или плавно движется толкатель.
Инженеры, плохо разбирающиеся в этой теме, часто предполагают, что весь формованный пластик производится одним и тем же способом. Это не так, и ранний выбор неправильного маршрута может заблокировать проект из-за ненужных затрат на инструменты или формы, которую просто невозможно заполнить. Таблица ниже представляет собой краткое руководство.
| Процесс | Как пластик принимает форму | Типичные формованные детали |
|---|---|---|
| Литье под давлением | Расплав впрыскивается в закрытую стальную форму и охлаждается под давлением. | Корпуса, ручки, шестерни, разъемы, втулки, мелкие конструктивные детали |
| Экструзия | Расплав непрерывно проталкивается через фильеру, затем охлаждается и разрезается. | Трубы, трубки, профили, листы, изоляция кабелей |
| Выдувное формование | Размягченная трубка надувается о стенки полой формы. | Бутылки, кувшины, топливные баки, полые контейнеры |
| Компрессионное формование | Измеренный заряд прессуется в нагретую полость и отверждается. | Крупногабаритные панели, электроизоляторы, композитные детали |
| Ротационное формование | Порошок плавится и покрывает внутреннюю часть медленно вращающейся формы. | Танки, игровые конструкции, большие полые снаряды. |
Литье под давлением доминирует там, где допуск и повторяемость имеют наибольшее значение, поскольку форма определяет геометрию, а машина повторяет цикл. Другие маршруты завоевывают свое место за счет непрерывной длины, полого объема или очень большой площади поверхности, а не за счет жесткого контроля размеров.
Две детали могут иметь одинаковую геометрию и вести себя совершенно по-разному из-за смолы, находящейся под ними. Когда мы рассматриваем новый проект, выбор материала обычно зависит от его функции, а не наоборот.
Смеси — это то, где все становится интереснее. Шестерня барабана, отлитая из PA66 с 30 процентами стекловолокна и небольшим количеством ПТФЭ, приобретает жесткость за счет стекла и поверхность с меньшим трением за счет ПТФЭ, а это именно то, что нужно дозирующему механизму на протяжении тысяч циклов. Небольшие дополнения, подобные этим, часто являются разницей между деталью, прошедшей проверку, и деталью, которая выходит из строя три месяца спустя.
Точность редко является результатом одного умного хода. Оно накапливается из десятков обычных решений, принятых или избегаемых во время разработки инструментов и процессов. Толщина стенок, угол уклона, расположение литников, схема охлаждения и компенсация усадки — все это определяет окончательные размеры еще до того, как будет сделан первый выстрел. Понимание как решения по проектированию пресс-форм доходят до готовой детали делает остальную часть разговора намного проще.
Что касается процесса, температура расплава, температура пресс-формы, скорость впрыска, давление выдержки и время охлаждения — все это оставляет отпечатки пальцев на детали. То же самое касается и сушки смолы, которую легко упустить из виду и которую дорого допустить при использовании гигроскопичных материалов, таких как ПА и ПК. Поскольку мы создаем собственные формы, корректировки происходят в стали, а не в электронной таблице. Если ребро нуждается в еще одной десятой доли миллиметра рельефа, его можно разрезать и повторно проверить, а не спорить.
Одни и те же мелкие компоненты встречаются в самых разных отраслях, и это одна из самых приятных частей работы в этой области. Стратегия толерантности, разработанная для одного приложения, часто оказывается именно тем, что нужно другому.
Это самая требовательная сфера, которую мы обслуживаем. Рукоятки малоинвазивных скальпелей нуждаются в гладких поверхностях и надежной фиксации иглы. Инъекционные ручки зависят от толкателей, барабанных шестерен, кнопок регулировки дозы и держателей для заправки, которые продолжают работать, выдерживая тысячи нажатий. Прозрачные эндоскопические соединители требуют оптической прозрачности и отсутствия видимых следов растекания. Чем шире медицинские аксессуары для литья под давлением Поле везде вознаграждает одни и те же три привычки: правильный сорт материала, чистота и повторяемость размеров.
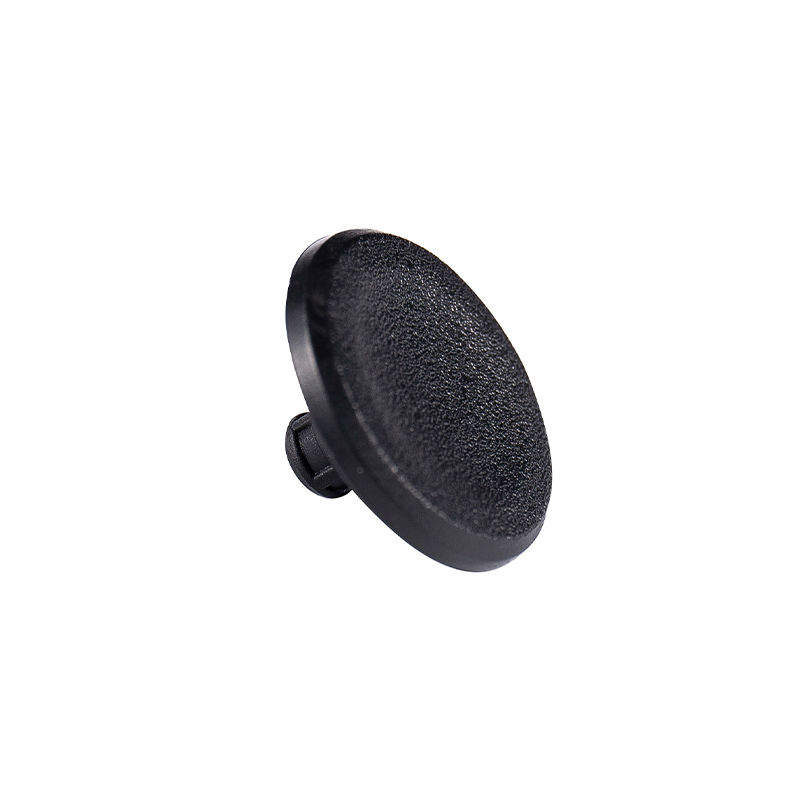
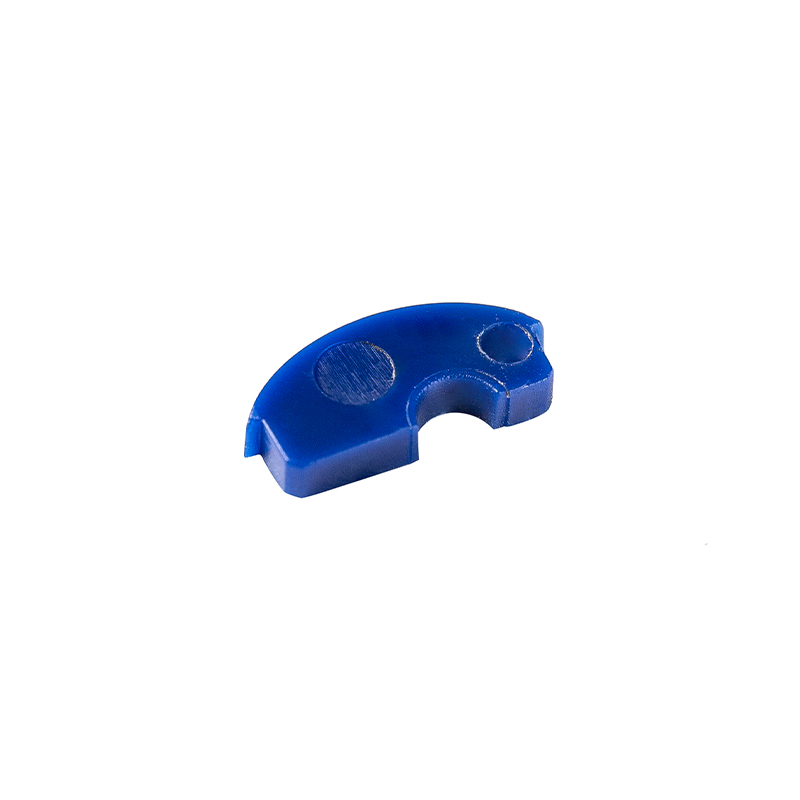
Кнопка освобождения POM для медицинских инъекционных ручек Кнопка разблокировки POM весом 0,70 г для инъекционных ручек с точными размерами, плавным выпуском дозы одной рукой и противоскользящей поверхностью для частого использования. Посмотреть продукт → За обшивкой и вокруг механизмов пластиковые детали выдерживают нагрев, вибрацию и постоянную циклическую нагрузку. В двигателях с легким затемнением используются верхние корпуса и выталкивающие стержни со стабильной геометрией, а в электрических стойках используются втулки и втулки из стеклонаполненного полиамида, которые должны сохранять свою форму при перепадах температуры.
PA66 Втулка автомобильной электрической стойки Втулка PA66 70G33L для систем электрических стоек с точной посадкой, термостойкостью 80–120°C и устойчивой опорой в стеклоподъемниках или открывателях багажника. Посмотреть продукт → Внутренние детали принтера, основания и ручки ламп, торцевые крышки двигателя, крючки и шестерни пищевого оборудования, а также корпуса тестеров качества воды — все они принадлежат к одному семейству. Они редко бывают гламурными, но именно к ним прикасаются пользователи и на которые полагаются. Хорошим примером являются внутренние детали принтера из HIPS и PC/ABS: они скромны по внешнему виду, но имеют решающее значение для того, чтобы механизм оставался исправным из года в год.
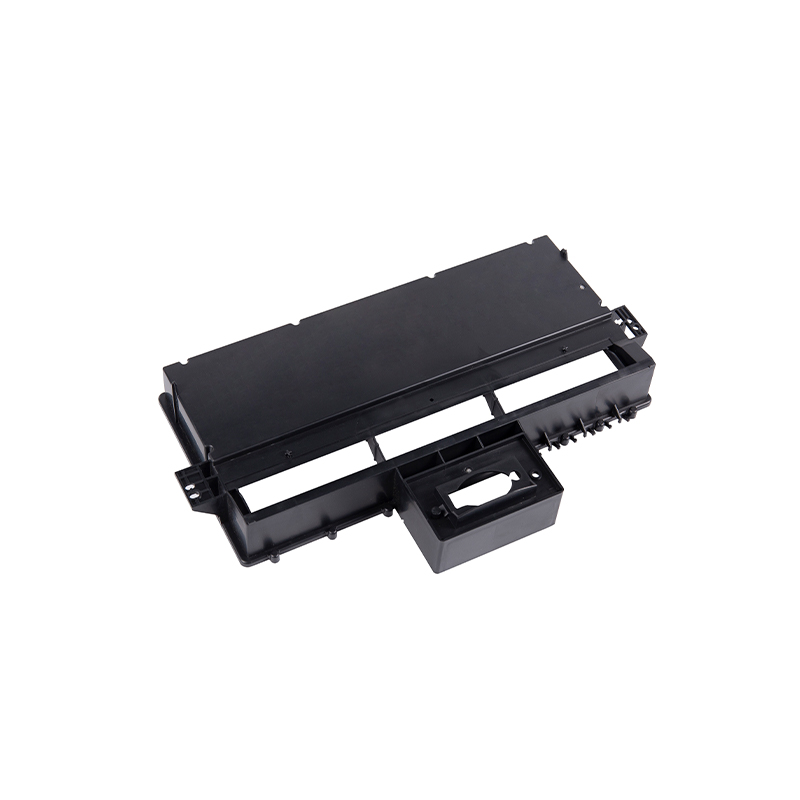
Внутренние детали принтера HIPS 108g, отлитые под давлением Эти внутренние аксессуары для принтеров HIPS весом 108 г обеспечивают стабильную изолированную работу промышленных 3D-принтеров и прецизионного оборудования для литья под давлением. Посмотреть продукт → Дефекты формованных деталей редко бывают загадочными, если знать, где искать.
Ни одна из этих проблем не решается простым поворотом циферблата. Они решаются путем совместного изучения детали, инструмента и процесса.
Большинство покупателей прецизионных формованных деталей не ищут крупнейшего поставщика. Они ищут того, кто четко отвечает на вопросы, сохраняет размеры с течением времени и говорит что-то полезное, когда дизайн может вызвать проблемы.
Мы производим прецизионные формы и формованные детали в Сучжоу с сентября 2002 года, работая на заводе площадью более 10 180 квадратных метров в промышленном парке Хэнцзин, район Учжун. Имея команду из примерно пятидесяти человек, прецизионные литьевые машины с компьютерным управлением и собственное оборудование для изготовления пресс-форм, мы занимаемся производством мелких и средних деталей для клиентов в области медицины, автомобилестроения, электротехники, двигателей, пищевого оборудования, а также для клиентов, проводящих экологические испытания. Ничего экзотического, просто давняя привычка обращать внимание на детали, благодаря которым пластиковые детали работают.
Авторские права © Suzhou Huanxin Precision Molding Co., Ltd. Все права защищены. Поставщик индивидуального литья пластика под давлением