Пресс-формы для литья пластмасс: практическое руководство по проектированию и производству
Nov 14,2026Литье пластмасс под давлением для медицинских изделий: практическое руководство для формовщиков
Nov 06,2026Детали для литья под давлением: прецизионные пластиковые компоненты для медицины, автомобилестроения и многого другого
Oct 29,2026Изделия, изготовленные методом литья под давлением: отрасли, материалы и выбор партнера
Oct 23,2026Литье пластмасс под давлением для автомобильных деталей: руководство для прецизионного поставщика
Oct 16,2026Пресс-формы для литья пластмасс — это инструменты, которые превращают хорошую конструкцию детали в повторяемый и продаваемый продукт. Это не просто стальные блоки с вырезанной в них полостью. Производственная форма содержит систему направляющих, каналы охлаждения, выбросы, вентиляцию и запорные устройства, которые определяют время цикла, стабильность размеров и качество поверхности. В Suzhou Huanxin Precision Molding мы работаем над точными формами и формованными деталями с 2002 года, и снова и снова приходит один урок: чем раньше рассматривается пресс-форма, тем меньше сюрпризов возникает на испытаниях.
Это руководство представляет собой практический обзор для инженеров и покупателей, которые планируют новую пластиковую деталь, улучшают существующий инструмент или сравнивают предложения. В нем рассматриваются типы пресс-форм, детали конструкции, выбор материалов, типичные дефекты, срок службы инструмента и вопросы, которые стоит задать перед началом проекта.
Цикл литья под давлением легко описать, но сложно усовершенствовать. Форма закрывается, винт проталкивает расплавленный полимер через направляющую и литник в полость, давление уплотнения удерживает деталь, пока она остывает, а инструмент открывается, чтобы деталь можно было вытолкнуть. Каждый из этих шагов зависит от формы. Ограничительный затвор может заполнить деталь, но создать сильный сдвиг. Плохое охлаждение может удлинить цикл и вывести деталь за пределы допуска. Слабая вентиляция может задерживать воздух и оставлять следы ожогов.
Форма также должна подходить машине. Высота затвора, расстояние между тягами, ход выброса, размер дроби и усилие зажима — все это имеет значение. Инструмент, хорошо спроектированный для одного пресса, может оказаться неудобным или невозможным для работы на другом, поэтому стоит согласовать производственную платформу до начала резки стали.
Большинство проектов начинаются с выбора между несколькими распространенными конструкциями пресс-форм. Правильный ответ не всегда самый сложный; это тот, который соответствует детали, смоле, допуску и объему. В таблице ниже приведено простое сравнение.
| Тип пресс-формы | Типичная посадка | Практические заметки |
|---|---|---|
| Двухпластинчатый | Общие части и стабильные объемы | Прочный и экономичный; Расположение ворот и направляющих все еще требует ухода. |
| Трехпластинчатый | Детали с несколькими полостями, требующие гибких литников | Полезные положения ворот, но больше материала литников и более длинный цикл. |
| Горячий бегун | Технические детали большого объема | Меньше отходов бегунов и более чистые следы от ворот; термоконтроль имеет решающее значение. |
| Вставить или переформовать | Металлические вставки, мягкие на ощупь участки и сборки | Обращение и отключение усложняют ситуацию, поэтому планируйте их заранее. |
| Семейная плесень | Похожие мелкие детали из одной смолы | Эффективен для небольших объемов, когда полости правильно сбалансированы. |
Инструменты с горячими литниками часто привлекательны для крупногабаритных инженерных деталей, поскольку они уменьшают количество отходов и следов на литниках, но требуют тщательного термического контроля. Инструменты для вставки и формовки усложняют обращение и закрытие, поэтому их лучше всего планировать вместе с формовщиком за одним столом. Семейная пресс-форма может быть эффективна для изготовления деталей небольшого объема, изготовленных из одной смолы и имеющих одинаковый размер, при условии, что полости сбалансированы.
Многие проблемы с плесенью решаются задолго до первого выстрела. На этапе рисования заслуживают внимания следующие детали:
Моделирование полезно, но лучше всего оно работает, когда отвечает на конкретный вопрос: заполнит ли это положение литника деталь, где будет ловушка для воздуха или какой степени деформации следует ожидать? Наш Руководство по проектированию пресс-форм для литья пластмасс под давлением более подробно рассматривает компоненты и выбор процессов. Целью не является идеальная компьютерная модель; это инструмент, который можно формовать, обслуживать и измерять в производстве.
Инструментальная сталь и пластиковая смола представляют собой пару. Нейлон со стеклонаполнителем может со временем изнашивать мягкую затвор полости, а ПВХ может вызвать коррозию, если сталь и контур охлаждения не выбраны тщательно. P20 и 718H обычно являются предварительно закаленными для изготовления деталей общего назначения; S136 или аналогичные марки нержавеющей стали подходят для прозрачных, медицинских или агрессивных применений; H13 часто используется там, где важны нагрев и истирание. Покрытия и вставки могут продлить срок службы, но они должны решать конкретную проблему износа или демонтажа, а не скрывать слабую конструкцию.
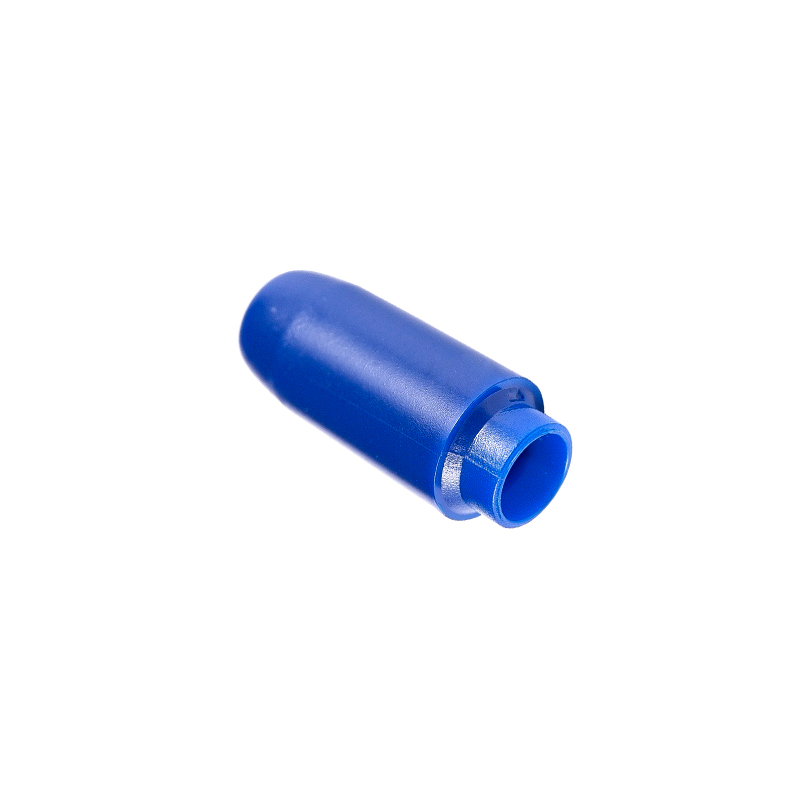
Рассмотрим толкатель медицинской ручки для инъекций. Деталь может нуждаться в жесткости, низком трении, совместимости с стерилизацией и стабильных размерах. Такой материал, как PA66-GF30 с 15% PTFE, может быть разумной отправной точкой, но ворота, охлаждение и выброс по-прежнему должны учитывать ориентацию волокон и жесткие допуски.
PA66-GF30 Толкатель для медицинских инъекционных ручек Точный толкатель с низким коэффициентом трения из армированного стекловолокном PA66 с тефлоновым покрытием, подходящий для медицинских инъекционных ручек. Посмотреть продукт → Дефекты – это сигналы. Короткий снимок может указывать на вентиляцию, размер литника, температуру плавления или направляющую недостаточного размера. Вспышка может возникнуть из-за недостаточного зажима, изношенных разделительных поверхностей или чрезмерной упаковки. Следы раковин часто возникают после толстых участков и плохого охлаждения; Деформация может возникнуть из-за неравномерной усадки или ориентации волокон. Линии сварных швов, серебряные полосы и следы ожогов рассказывают разную историю о потоке, влаге или захваченном газе.
Полезным ответом будет изменение одной переменной за раз и запись результата. Научное формование с документированным окном процесса более надежно, чем погоня за настройками кадр за кадром. Это также делает переход от испытания к производству более плавным.
Срок службы инструмента – это не простое число. Это зависит от марки стали, термической обработки, качества поверхности, абразивности смолы, времени цикла, качества охлаждающей воды и способа обработки инструмента между проходами. Инструмент общего назначения в хорошем состоянии может выполнять сотни тысяч циклов; закаленный инструмент для абразивной технической смолы может быть изготовлен для большего. Важным моментом является соответствие ожидаемого срока службы программе, а не перестройка каждого инструмента.
Техническое обслуживание должно быть плановым, а не реактивным. Водные пути нуждаются в чистке, вентиляционные отверстия требуют осмотра, штифты и направляющие эжектора нуждаются в смазке, а разделительные поверхности нуждаются в уходе. Короткий график технического обслуживания обеспечивает постоянство размеров и позволяет избежать дорогостоящих сбоев, которые всегда случаются в течение напряженной недели.
Стоимость следует той же логике. Количество полостей, выбор стали, горячеканальная система, обработка поверхности, допуски, направляющие, подъемники и проверка — все это увеличивает число. Низкая цена, игнорирующая поддержку или измерение пробного периода, в конечном итоге может оказаться самым дорогим вариантом.
Выбор партнера по литьевым формам для пластмасс is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Наша собственная работа в Сучжоу Huanxin сочетает в себе точное изготовление пресс-форм с литьем под давлением мелких и средних технических деталей. Если вам нужен партнер по точному формованию кто может посмотреть на рисунок, смолу и объем производства вместе, тот разговор стоит начать заранее. Мы предпочли бы подвергнуть сомнению тонкую стенку или неуклюжую подрезку до того, как инструмент будет обрезан, чем объяснять это после.
Разные отрасли предъявляют разные требования к шаблону. Медицинские детали могут нуждаться в возможности очистки, отслеживаемости материалов и строгом контроле размеров. Автомобильным деталям необходима устойчивость к усталости и стабильная работа при температуре. Электрические детали и детали принтеров часто обеспечивают баланс между скоростью формования и постоянством размеров, в то время как детали пищевого оборудования должны выдерживать многократную очистку и контакт с пищевым оборудованием.
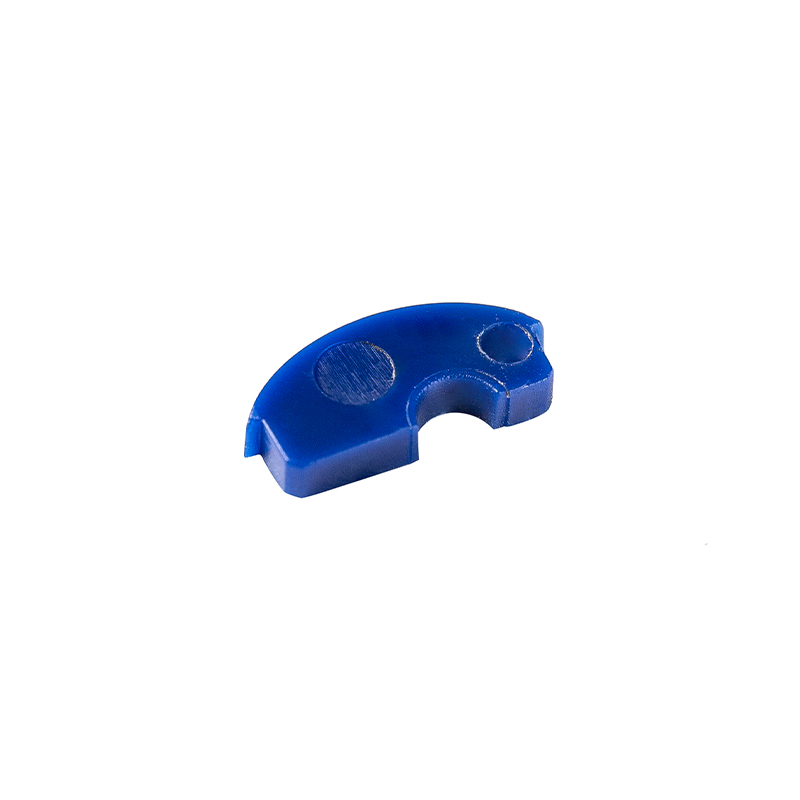
Для автомобильных электрических стоек втулка PA66 может выглядеть простой, но ее посадка, износостойкость и устойчивость к старению в дорожных условиях зависят от выбора материала, положения ворот и округлости.
PA66 Втулка для автомобильных систем электрических стоек Втулка DuPont PA66 70G33L, отлитая для электрических стоек, обеспечивает точную посадку и термостойкость для использования в автомобилях. Посмотреть продукт → Еще одним примером является корпус тестера качества воды: формованный корпус массой 50,1 г должен защищать электронику, соответствовать сборке и оставаться стабильным в эксплуатации.
Корпус тестера качества воды PPS для защиты приборов Литой корпус из PPS весом 50,1 г с уплотнительной структурой защищает электронику тестера качества воды и обеспечивает стабильную работу. Посмотреть продукт → Это не гламурные детали, но именно такие детали поддерживают работоспособность продукта.
Хорошие литьевые формы для пластмасс – несомненное преимущество. Они обычно не появляются в брошюре о продукте, но они решают, будет ли запуск осуществлен вовремя, соблюдаются ли допуски и имеет ли смысл стоимость единицы продукции. Если вы планируете новую деталь, заранее привлеките к разговору производителя пресс-форм. Несколько практических вопросов на этапе рисования обычно обходятся дешевле, чем внесение изменений после первого испытания.
Авторские права © Suzhou Huanxin Precision Molding Co., Ltd. Все права защищены. Поставщик индивидуального литья пластика под давлением